


Nykyaikaisten teollisuuden ohjausjärjestelmien välttämättömänä ydinkomponenttina taajuusmuuttajien (VFD) vakaa toiminta vaikuttaa suoraan tuotannon tehokkuuteen ja laiteturvallisuuteen. Kun VFD-häiriöitä ilmenee, kyky paikantaa ongelmat nopeasti ja tarkasti ja toteuttaa tehokkaita vastatoimia on huoltohenkilöstön kriittinen taito. Seuraava järjestelmällinen yleisten VFD-vikojen vianetsintämenetelmä, jossa yhdistyvät käytännön kokemukset tärkeimmät tekniset näkökohdat, tarjoaa kattavat ohjeet vian diagnosointiin.
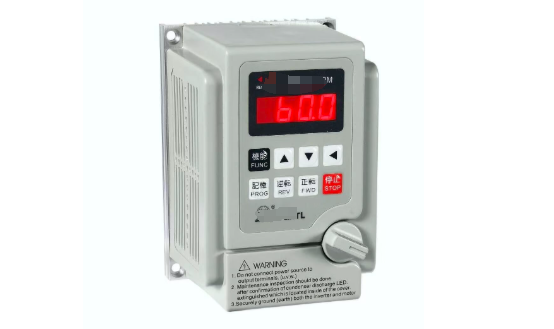
I. Silmämääräinen tarkastus ja alustava diagnoosi
1. Fyysisen kunnon tarkistus
Tarkista ensin VFD-kotelo muodonmuutoksia, palamisjälkiä tai epänormaalia lämpöä varalta. Esimerkiksi kemiantehtaan tapauksessa huoltohenkilöstö havaitsi VFD:n tuuletusaukoihin kerääntynyttä pölyä, mikä aiheutti sisäisen IGBT-moduulin ylikuumenemisen ja vian. Ilmakanavan pölyn säännöllinen puhdistaminen ja jäähdytyspuhaltimen toiminnan tarkistaminen (vaihda puhaltimet välittömästi, jos niissä on epänormaalia ääntä tai pysähtyy) voivat estää tällaiset ongelmat.
2. Merkkivalon tilan analyysi
Nykyaikaisissa inverttereissä on yleensä moniväriset{0}}LED-ilmaisimet. Jatkuva vihreä valo ilmaisee normaalia toimintaa, kun taas vilkkuva punainen valo voi merkitä ylivirtavikaa (esim. Emerson TD3000 -sarjan vikakoodi E008). Keltaiset valot liittyvät usein viestintävirheisiin. Katso laitteen käsikirjasta tiettyjen koodien merkityksiä. Esimerkiksi Mitsubishi FR-A800-sarjan E.OC1-koodi osoittaa kiihdytyksen aikana havaitun ylivirran.
II. Sähköisten parametrien mittaus
1. Tulopuolen tarkastus
Mittaa kolmivaiheinen{0}}tulojännite yleismittarilla. Poikkeamat eivät saa ylittää ±10 % nimellisarvosta. Tekstiilitehtaan tapaustutkimus paljasti, että verkkojännitteen vaihtelut, jotka aiheuttavat vaiheen L1 häviön, laukaisivat invertterin "Input Phase Loss" -vian (Siemens G120 -sarjan koodi F3003). On suositeltavaa käyttää todellista RMS-mittaria ja tarkistaa samanaikaisesti katkaisijakoskettimen impedanssi (normaalisti<50mΩ).
2. DC-väylän tarkastus
With power disconnected (after 5 minutes of discharge), use a megohmmeter to test the insulation resistance between positive/negative bus bars and ground (standard value >5MΩ). Sementtitehtaan pystysuoran myllyn moottorivikatapauksessa väylän---maavastus mitattiin vain 0,8 MΩ, mikä lopulta paljastaa jarruvastusmoduulin vanhentuneen eristyksen. Tarkista väylän jännite -virran kytkemisen jälkeen; 380 V malleissa normaalin alueen tulisi olla 510-540 VDC.
3. Lähtöpuolen diagnostiikka
Use a clamp-on ammeter to measure three-phase output balance. Deviations >10 % voi viitata IGBT-vaurioon. Yhdessä tapauksessa pumpun toiminnan aikana esiintyi epänormaalin korkea U--vaihevirta, mikä vahvistettiin avoimena piirinä vaiheen U alemmassa siltavarren IGBT:ssä. On suositeltavaa tarkkailla PWM-aaltomuotoa oskilloskoopilla; normaalin aaltomuodon tulisi olla säännöllinen neliöaalto.
III. Avainkomponenttikohtainen testaus
1. Kondensaattorin tarkastus
Vioittuneet elektrolyyttikondensaattorit ovat yleinen vikalähde. Mittaa kapasitanssi kapasitanssimittarilla (vaihda, jos heikkeneminen ylittää 20 %), ja tarkista samalla kondensaattorin yläosan pullistumat. Terästehtaalla VFD raportoi usein "DC ali-jännitteen"; tarkastus paljasti, että suodatinkondensaattorin ESR-arvo oli noussut nimellisarvosta 0,5 Ω arvoon 3,2 Ω.
2. IGBT-moduulin testaus
Testaa dioditilassa:
● Forward and reverse resistance between Gate (G) and Emitter (E) must be >100kΩ.
● Myötäjännitehäviön kokoojan (C) ja lähettimen (E) välillä tulee olla 0,3-0,7 V.
Ruiskuvalukoneen tapauksessa havaittiin oikosulku IGBT-yksikön CE-liittimien välillä. Vika korjaantui vaihdon jälkeen.
3. Piirilevyn tarkastus
Tärkeimmät tarkastuskohdat:
● Ohjainpiirin optoerottimien (esim. PC929) tulo-/lähtöominaisuudet.
● Virta-antureiden nolla{0}}pistepoikkeama (Hall-efektianturit).
● PCB-kuparikalvossa on palamisjälkiä.
Tarkista kylmä juotosliitokset suurennuslasilla. Yhdessä tapauksessa pulssihäviö johtui ohjainlevyn juotosliitosten halkeilusta.
IV. Ohjelmiston ja parametrien vahvistus
1. Parametrien varmuuskopiointi ja vertailu
Äkillisten vikojen aikana vie ensin nykyiset parametrit varmuuskopioihin vertailua varten. Yhden tuotantolinjan invertteri oli virheellisesti asetettu liian korkeille "momentin lisäys"-arvoille, mikä aiheutti moottorin ylikuumenemisen. Normaali toiminta jatkui tehdasasetusten palauttamisen jälkeen. Kiinnitä erityistä huomiota siihen, onko moottorin tyyppikilven tiedot (teho/jännite/virta) syötetty oikein.
2. Vikarekisterianalyysi
Hae taajuusmuuttajan historialliset vikatietueet (esim. ABB ACS880 tallentaa jopa 50 merkintää) analysoidaksesi toimintaolosuhteet vian ilmetessä. Sentrifugitapauksessa tietueet paljastivat useita "ylikuormitus"-hälytyksiä tapahtui kiihdytysvaiheiden aikana, mikä lopulta vahvisti mekaanisen voimansiirron tukkeutumisen.
3. Ohjelmiston diagnostiikkatyökalujen soveltaminen
Käytä valmistajan-erityistä ohjelmistoa (esim. Danfoss DriveWindow) online-seurantaan tarkkaillaksesi kriittisten parametrien, kuten lämpötilan ja virran, reaaliaikaisia-käyriä. Yhdessä tapauksessa ohjelmistoanalyysi paljasti virheelliset kantoaaltotaajuusasetukset, jotka aiheuttavat korkeataajuista{5}}värähtelyä.
V. Ympäristö- ja kuormatarkastus
1. Ympäristön sopeutumiskyvyn arviointi
Tarkista asennusympäristö:
● Lämpötila (ihanteellinen alue: -10 astetta +40 asteeseen).
● Kosteus (<90% without condensation).
● Tärinä (<0.5G).
Rannikkotehdas koki ohjauslevyn oikosulkuja suolasumukorroosion vuoksi, mikä vaati tehostettuja suojausluokituksia.
2. Lataa ominaisuustarkistus
Tarkista:
● Motor insulation resistance (>1MΩ).
● Mekaanisen voimansiirron vastusmomentti.
● Lataa hitaussuhteen asetukset.
Nosturin tapauksessa vaijeritukos aiheutti yli-vääntömomenttivian, joka korjattiin mekaanisella säädöllä.
VI. Kehittyneet diagnostiikkatekniikat
1. Infrapunalämpökuvaussovellukset
Scan toimivat invertterit; normaali lämpötilaero<15℃. One case revealed a 25℃ temperature difference across rectifier bridge arms; disassembly confirmed dried thermal paste.
2. Tärinäspektrianalyysi
Tunnista epänormaalit tärinät kiihtyvyysantureiden avulla. Tuulettimen VFD aiheutti mekaanisen resonanssin lähtöaalloista johtuen, mikä korjattiin säätämällä kantoaaltotaajuutta.
3. EMC-häiriöiden tunnistus
Tarkista spektrianalysaattorilla:
● Sisääntulo-puolen harmoninen sisältö (THD < 5 %).
● Lähtö-puolen dv/dt (suositus < 1000V/μs).
PLC-häiriötapaus sai alkunsa invertteristä, josta puuttui lähtöreaktori.
VII. Huoltopäätöspuu
Luo porrastettu käsittelyprosessi:
Tason 1 vika (parametrivirhe/toimintavirhe) → Välitön nollaus.
Tason 2 vika (kondensaattorin vanheneminen/tuulettimen vika) → määräaikaishuolto.
Tason 3 vika (IGBT-vika/levyn palaminen) → Ammattimainen korjaus.
Tietty autotehdas lyhensi keskimääräistä vianratkaisuaikaa 8 tunnista 2 tuntiin tällä prosessilla.
Johtopäätös
Invertterivikadiagnoosin tulee noudattaa periaatetta "ulkoisesta sisäiseen, yksinkertaisesta monimutkaiseen" yhdistettynä nelivaiheiseen "havainnointi-, kuuntelemis-, tiedustelu- ja mittausmenetelmään"{0}}. Yrityksiä kehotetaan perustamaan ennaltaehkäisevä huoltojärjestelmä, joka sisältää:
● Neljännesvuosittainen huolto (pölynpoisto/kiinnitys).
● Vuositarkastukset (kondensaattorit/eristys).
● Kolmivuotiset huollot (vanhojen komponenttien vaihto).
Systemaattiset tarkastusmenetelmät ja tieteelliset huoltostrategiat lisäävät merkittävästi VFD:n toimintavarmuutta. Käytäntö osoittaa, että standardoitu huolto vähentää VFD-vikojen määrää yli 60 % ja pidentää keskimääräistä käyttöikää 3-5 vuodella. Huoltohenkilöstön tulee jatkuvasti päivittää tietopohjaansa, erityisesti uusien piikarbiditeholaitteiden testaustekniikoiden osalta, pysyäkseen tekniikan kehityksen tahdissa.